まんがで気軽に経済用語

「知らないから動けない」をなくしたい。 中小企業診断士が、現場視点で経営用語をまんがでわかりやすく解説しています。 読むことで、生産性が上がり、心に余裕が生まれ、社会全体がちょっと良くなる。そんな循環を目指しています。

生産管理

生産管理
2013年8月14日

運搬活性 | 運びやすさを数字で表すと、思わぬ改善につながるのです

運搬活性_001
運搬活性とは、生産活動などを効率的に行うために、モノがどの程度動かしやすいのかを示した指標のことを言います。

と、なんだか難しそうな書き出しですが、考え方自体はとっても簡単です。

例えば、ビーズを材料に『暖簾』を作っているような工場を考えてみたいと思います。
  • バラ置き:0
まず、ビーズが床にバラバラに置いてあったらどうでしょうか?運ぶためには、先ず、バラバラのビーズを集めて箱などに入れ、そのあと、運ばないといけないですよね?

これはすごく手間がかかる方法であることは理解いただきやすいと思います。
  • 箱入り:1
次に、バラバラで置かれている状況から少し改善して、とりあえず箱に入っているとします。

先ほどのバラ置きよりは随分ましになりましたが(集めなくていいですからね。)運ぶためには、持ち上げるといった作業が必要となります。
  • パレットに載っている:2
次に、パレットなどにその箱が載っている状況を考えてみます。この場合、床に箱が直においてあるよりも運びやすくなります。

こういった状況になっていれば、フォークリフトを持ってきてそのまま運んだりできますからね。
  • クルマに乗っている:3
さらに、何らかのクルマ(台車とか)に載っているとどうでしょうか?ここまでくればとっても運びやすいですよね?
  • 運搬中:4
と、最後は現実に運んでいる途中といった状況もあり得ます。

この状況にまで来てしまえば、運搬するために何か追加の手間をかける必要はないので、運搬活性が高いという事ができるのです。

さて、小見出しに数字を書いておきましたが、この数字は『運搬活性指数』と呼ばれるものです。先ほどの運搬活性を具体的に数値で表したものなんですね。

これを簡単に言うと、「運びやすさの度合いを数値で示した」モノとなります。

それなので、運んでいる途中のものは、一番運びやすいので『4』という値がついているんですね。
  • 改善するために
ここまでの説明で勘のいい人は気づかれたかもしれませんが、『運搬活性指数』を高めることが改善につながります。

というのは、毎回毎回、材料をバラバラに床に置いているような工場だと、集めて、持ち上げて、車に乗せてと、結構な手間がかかりますよね?

でも、あらかじめ運びやすいようにクルマ付の台車に乗せて材料を置いておけば、運搬にかかる作業量が少なくなります。

このように、『運搬活性指数』の低い個所を見つけて、そこを改善すれば工場の改善に役立つというわけです。
生産管理
2013年8月1日

4M | 生産を行っていくうえで大切な4つのMです。(3M社とは関係ありません)
4M_001
4Mとは、機械加工を行う際に必要な4つの要素の事をいい、人(Man)、機械(Machine)、材料(Material)、方法(Method)の4つのことを言います。この4つの要素はすべて頭文字がMとなるので4Mなんですね。

そして、機械加工を行って何かを作る際には、この4つの要素を投入して製品を作り上げていくのです。

さて、この4つのMがあらかじめ定められた範囲内でしっかりと機能している場合では、不良品が大量に発生する事はありません。

(もし、あらかじめ定められた範囲内でも不良品が大量に発生する場合には、それは定められた範囲自体がおかしいのです。)

このことを逆に言うと、不良品が大量に発生するような場合、この4つのMのいずれかに問題があることが多いと言えるのです。
  • ケーキ工場の例
例えば、ケーキ工場を考えてみたいと思います。

人が十分に習熟していて、機械も良好に稼働し、材料も適切であって、作業方法も適切なら不良品はあまり発生しませんよね。

でも、次の例のように、この4つの要素に問題があったらどうでしょうか?
  • 人:Man
働いている人の能力が想定しているよりも低く、不注意が多発するようなケース。
  • 機械:Machine
ケーキのスポンジを焼くオーブンが、何らかの原因で温度の管理が適切にできなくなるようなケース。
  • 材料:Material
ケーキのクリームの品質が想定しているモノより悪かったケース。
  • 方法:Method
従来と異なる不適切な方法でケーキの製造を実施したケース

どうでしょうか?いずれの場合にも、不良品が多く発生しそうですよね?このことから、逆に言うと、不良品が多く発生しているような場合、この4つの要素を見直してみることが大切なのです。
生産管理
2013年7月30日

3Dプリンター | あんなこといいな、話題の3Dプリンターでできたらいいな

3Dプリンター_001
3Dプリンターとは、立体物をプリントアウトするかのように造形するデバイスの事を言います。英語では3D printerと表記されます。

通常のプリンターは紙などに印刷(平面なので2Dですね)できるデバイスですが、3Dプリンターはその名の通り、3Dに造形できる装置のことを言います。

イメージとしては、2Dのプリンター(通常のプリンター)が平面に印刷するモノを、縦方向にどんどん積み重ねていって3Dにするような感じです。(積み重ねるという事から積層造形法などと呼ばれます。このほかには、塊から削り出すと言うアプローチもあります。)
  • まだ夢のデバイスじゃないよ
残念ながら現時点(2013年の夏)では夢のデバイスではなく、プラスチックの塊を形通りに整形できるにとどまります。

それなので、このまんがのように、フレンチホルンを真鍮で成型するところまでは至っていません。技術の進歩が待たれる所ですね。

あと、このまんがで言っている『イノベーター』とは新しいものに目がない人々のことを言います。

■3Dプリンタの活用事例

この3Dプリンタは単なる実験装置ではなく、2025年現在では様々な場面で使われています。例えば、学校の美術や技術の授業で立体モデルを作ったりすることができます。

また、試作品開発のスピードが早くなりますし、複雑かつ軽量な造形の部品製造にも利用されています。

さらに、補助金実務に携わったことがある方は、「3Dプリンタ×歯科」という組み合わせに心当たりがあるはずです。

これは歯科が補助金で保険診療外のセラミックの歯科治療具をオンデマンドで作れるという革新性を売りに、大挙して導入したというものです(ものづくり補助金での事例)
生産管理
2013年6月15日

アフターサービス | 終わりよければと言いますが、終わった後が大切なんです

アフターサービス_001
アフターサービスとは、商品の販売後に、販売側が(しばしばメーカ側が)一定の期間を区切って修理や修繕などを行う事を言います。(和製英語なので、海外で同じことを言おうとする場合には気を付けてくださいね)

そして、そのサービスを販売店側の担当者の好意で行うのではなく、会社として「うちはアフターサービスを行うよ。」といった風に、制度化している場合がこのアフターサービスという言葉に該当します。
  • 何故アフターサービスを行うの?
まずは、このようなアフターサービスを充実させることによって、販売促進を図りたいという販売側の思惑があげられます。

というのは、「うちは壊れたら対応しますよ。」と言っているメーカと、「うちは売り切りだから壊れたって知りませんよ。」と言っているメーカどちらから購入したかを考えていただければ、アフターサービスが販売促進に役立つという事が、なんとなくご理解いただけると思います。

また、近年では顧客との関係性が大切だという考え方からも、このようなアフターサービスは重要視されています。

ショールーミングと言って店舗で実物を見てネットで買うといった消費者の購買行動がありますが、「ネットで買うとこのアフターサービスを受けることができませんよ」という切り口も考えられるのです。

■アフターサービスと顧客満足

アフターサービスは売った後に始まる顧客との長期的関係構築の活動になります。ほとんどの商売の必勝法は、既存顧客に繰り返し買ってもらうことです。

新規顧客の獲得費用は既存顧客の維持費用の5倍といわれることがありますが(一般的な目安で学術的な研究の根拠はあまり見つからないですが、実務的な経験則をうまく説明しています)、この言葉の正しさが限定的であったとしても、やはり既存顧客を維持することが重要です。

そのため、アフターサービスを適切に行い、顧客満足度を高めて再購入を促すことが重要になってきます。また、うまく紹介まで誘発できればさらに望ましいでしょう。

そのため、売って終わりではなく、このお店で買えば安心だと思っても羅うことが重要になるのです。

逆に、売ったらそれまで、売ることだけが正義みたいな販売志向的な商売をしてしまうと長期的な満足を大きく損なってしまい顧客生涯価値LTV(ライフタイムバリュー)が低下する恐れもあります。

そのため、一般的な製品保証に付随する修理対応を誠実に行うだけでなく、定期点検や機能のアップデートのご案内、便利な使い方の案内など顧客との接点を継続的に作っていき、お客様の要望を吸い上げる方法を作ることが重要になってくるのです。

関連用語
アフターケア
生産管理
2013年6月6日

OEM生産

OEM生産_001
OEM生産とは、製造業が自社以外の(発注してきた先の)ブランド名を付けて販売されるような商品を製造することを言います。

OEM生産を行う側にとっては、工場の操業度の向上が狙えますし、発注して来た側のブランド力を使って販売することができますので販売数量も大きくなると考えられます。

また、OEM生産を依頼する側にとっても、自社で生産設備に投資しなくても済むため固定費の発生が抑えられます。(売れ行きが悪くなったときに過剰な生産設備を抱えているというリスクを回避できるという事です。)

一般的には、OEM生産を行う側は生産力に強みがあり、OEM生産を発注する側は販売力やブランド力に強みを持っているという事ができます。

生産に強い企業が生産活動を行い、販売に強い企業が販売活動を行うといった風に、タッグを組んで事業を行うといったイメージですね。(シナジーが狙えるという事です。)

さて、このOEM生産をどんどん推進していけば、自社は生産設備を一切持たない製造業といった形態の企業も生まれてきます(このような形態をファブレスと言います)。

■OEM生産のデメリット

OEM生産を受注して生産活動を行う側にとっては、仕事が安定し、操業度を高めることができる(結果として固定費が薄まるためコストを下げられる)といったメリットがあります。

他方で、OEM受注に依存すると、相手のブランド名で商品を作ることとなるため、自社のブランドを高めることが難しくなります。

そして、生産力だけを相手の会社が当てにしているならば、最終的には価格競争に陥りがちです。また、相手先の企業に依存してしまうというリスクもあります。

そのため、中小企業でOEM生産を行っているような企業は、「OEMからの脱却」といったテーマが語られるのです。
生産管理
2013年5月2日

官能検査

官能検査_001
官能検査とは、人間の感覚を用いて行う検査の事を言います。官能評価とか、官能試験などと呼ばれることもあります。

(この官能という言葉は、人間の五感すなわち視覚、聴覚、味覚、臭覚、触覚を指しています。つまり五感で行う検査という意味なのですね。)

さて、「人間の感覚を用いた検査?なんか主観的で信頼性が劣るんじゃないの」と考えた方もいるかもしれません。

でも、美味しいお酒かどうかを測定器を持ってきて「この値が○○だからこのお酒は美味しい」とか、香水の品質管理を行う際に、「この数値が○○だからこの香水はいい香りだ」なんて言うのも少し違うような気がしますよね。

このように、人間の感覚で評価するようなモノ、例えば味や香りなどには非常に相性のいい検査方法であるという事ができます。

但し、やはり、上で挙げたような「人間の感覚を用いた検査?なんか主観的で信頼性が劣るんじゃないの」といった問題点はあります。

というのは、、人が検査するので体調や心理状態にも影響を受けてしまいます。また、外部の気温や湿度が異なっていたら同じものを検査しても違う結果が出てしまうかもしれません。

そのため、次のような対策を行って官能検査の精度を高める必要があるのです。
  • 見本の用意
ダメな例と、良い例を置いておけば、検査する際に比較することができるので検査精度が高まります。
  • 検査環境を一定に保つ
検査環境が日によって暑くなったり寒くなったりしたら検査結果もおかしくなりそうですよね。

また、夕方になると強烈な西日が差しこむ環境なんて言うのも検査には向いていないと思います。
  • 訓練
最後は訓練です。できるようになるまで訓練する。いわゆる精神論です!

と、精神論云々は冗談ですが、適切な教育訓練をOJTやoffJTで施すことは非常に重要なことですね。
生産管理
2013年4月27日

貸与図方式

貸与図方式_001
貸与図方式とは、組み立てメーカ側が最終的な製品の仕様を決定し、更にその製品に必要な部品も設計を行い、その設計図通りに部品メーカに部品を供給してもらうという方式を言います。

部品メーカに組み立てメーカが設計図を貸与して、その通りに製造してもらうというイメージです。

もちろん貸与なので、設計図は組み立てメーカ側が持つこととなります。

簡単に言うと、部品メーカは製造能力のみを提供するといったイメージですね。

例えば、『まんがで気軽に経営用語』が経営マンガケーキを企画したとします。その時、ケーキに乗せる飴細工のレシピや設計図を提供してその通りに作ってもらうようなケースになります。

この場合、部品メーカーは生産能力だけの供給ですよね。(部品メーカのアイディア等は得に反映されていませんよね。)

委託図方式や承認図方式のように、自ら製造する部品の設計にはかかわらないという事ができますね。 

■貸与図方式のメリットとデメリット

貸与図方式はメーカ側が責任を持って設計をしますので統一感や信頼性を確保した設計になる点が利点です。

各種の規格や認証を満たす必要がある場合には大きな利点となります。例えば大きな船とか車など、安全が非常に重要な製品ならば、設計を一元管理することができる事が大きなメリットですし安心にも繋がります。

他方で、貸与図方式で作る場合、部品メーカ側は本当に部品をただ作るためだけに依頼されるようなイメージとなります。そのため部品メーカ側の知恵による改善の機会がうまく行かせない可能性があります。

組み立てメーカからすれば「もっと良い材料があるんだけどな」とか「もっと良い設計が考えられ、軽くて強くなる方法があるんだけどな」といった意見があるかも知れませんが、基本的には設計通りにしか作れないのです。

その結果、技術革新の機会をうまく捉えられないリスクもでてくるのですね。

関連用語
生産管理
2013年4月27日

委託図方式

委託図方式_001
委託図方式とは、製造業などで用いられる方式で、組み立てメーカが要求した仕様に基づいて、部品などを供給する側が細かい設計を行い生産・供給を行うという方式です。

但し、図面自体や設計に付随して発生した特許権は組み立てメーカ側が保有します。

これは、組み立てメーカ側が「設計費用を支払うから、○○という仕様を満たす部品を作ってよ。」といった風にするからです。お金を払って設計を委託するといったイメージなのですね。
さて、似たような考え方で承認図方式というものがあります。

コチラも、委託図方式と同様に組み立てメーカが要求した仕様に基づいて、部品などを供給する側が細かい設計を行い生産・供給を行うという方式です。

しかし、こちらの方式の場合、図面自体や特許権は部品メーカが持つといったイメージです。
設計図

■委託図方式の良いところと悪いところ

委託図方式は、組み立てメーカーが作ってほしい仕様を伝えれば詳細の専門的な設計を部品メーカーが行ってくれることです。

餅は餅屋といいますが、部品加工のスペシャリストである部品メーカに設計してもらうことで、部品メーカの専門的な能力を活用することができるのです。

そして、部品メーカからすれば自社で製造しやすい方式で設計することができるため、製造面でも有利になります。

他方、部品メーカの立場に立つとせっかく画期的な設計をしても組み立てメーカ側の知的財産権になりがちという点が問題です。そのため「あんまり一生懸命やっても仕方ないよね」と考えられてしまうリスクが生じる点です。

生産管理
2013年4月26日

承認図方式

承認図方式_001
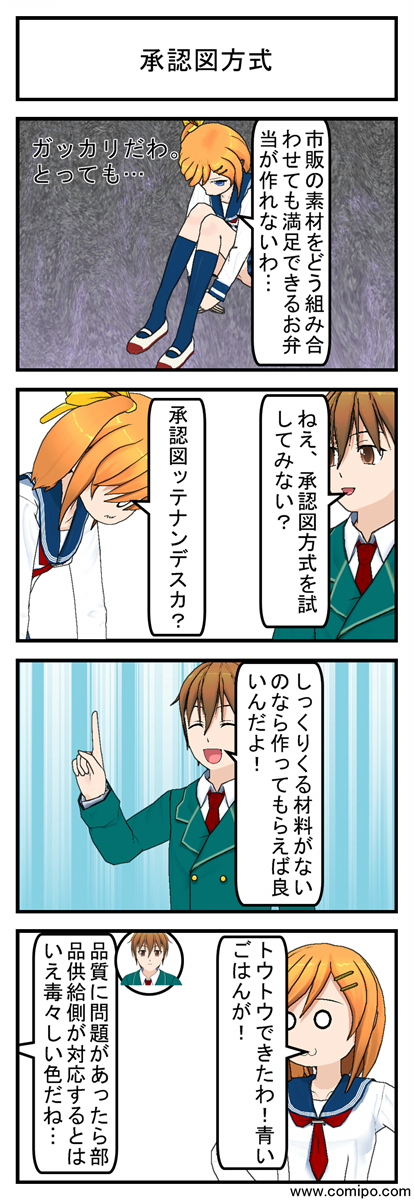
承認図方式とは、組み立てメーカ側が要求した仕様に基づいて、部品メーカ側が自ら設計・製造を行って部品を供給する方式の事を言います。図面は部品メーカ側が保有し、仮に要求仕様を満たすために新技術の開発を行い特許を取得したような場合は、特許も部品メーカ側が保有します。

この承認図方式を簡単に言うと、部品メーカが企画し製造した汎用品ではなく、○○に合う部品を作るという専用部品を作ってもらうといったイメージです。
  • 具体例
例えば、本ブログ『まんがで気軽に経営用語』が経営マンガケーキを企画したとします。このケーキは、飴細工をケーキの上に乗せています。

さて、この時、一つの方法としては、既に市場に存在している飴細工の中から、コンセプトに合いそうな飴細工を調達してくるような方式が考えられますよね。

でも、もう少しオリジナリティを出したい場合、「このケーキのコンセプトはこうだから、大きさが5センチで150円、○○ってイメージの飴細工を提供してよ。」といった依頼を部品メーカに行う事もできます。

こういった場合、部品メーカ側は言われた要件を満たしたうえで自分で工夫を行い飴細工を作ることとなります。(この際、画期的な方法を開発して特許を取ったとしたら、その特許は部品メーカのモノとなります。)

そして、部品メーカ側が作った飴細工を組み立てメーカ(今回は本ブログ『まんがで気軽に経営用語』ですね)が承認すれば、部品の供給がスタートされます。
  • 責任と利幅は?
このような承認図方式では、部品メーカ側が品質に対する責任を負ったりする必要がありますが、組み立てメーカが要求した仕様に基づいていれば、自由に設計を行う事ができます。

その為、比較的低コストで製造することが可能となる為、委託図方式や貸与図方式と比較して利幅が大きくなりやすい方式です。
生産管理
2013年3月12日

ゼロエミッション

ゼロエミッション_001
ゼロエミッションとは、自然界に対する人間社会の活動を由来とした排出をゼロとする仕組み(社会システム)の事を言います。英語ではzero emissionと表記します。

イメージとしては「廃棄物を再利用したり、再生可能エネルギーを活用したりして環境負荷をゼロとする。それも社会全体で」という感じの言葉です。

社会全体で考えて環境負荷をゼロにという考え方なので、特定の産業が廃棄物を出したとしても、別の産業がその廃棄物を活用して廃棄物がでなければOKとなる考え方です。

例えば、豆腐工場で「おから」を廃棄物として排出したとします。(個人的には「おから」が廃棄物って知ったとき、衝撃を受けました。)

但し、この「おから」をお菓子工場でクッキー生地に練りこむとか、牧場で家畜に与えるとかすれば豆腐工場からの「おから」は廃棄物になりません。

と言っても、社会全体で環境負荷ゼロは現実には非常に難しいので、企業単位とか工場単位でのゼロエミッションを目指し、環境にやさしいというイメージを販売促進に生かすといった事も行われています。

例えば、「ゼロエミッションの向上で作ったパン」とか「地球にやさしいゼロエミッション工場で作ったボールペン」といったイメージでの販売促進です。こういった広告って見たことありませんか?

■ゼロエミッションとブランディング

商品をただ作って売るのに加え、環境に優しい会社というイメージをゼロ・エミッションで訴求することが可能です。

投資家にも環境に配慮した経営へ優先して投資する動きなどが発生しており、ゼロエミッションなど環境負荷削減に取り組むことは、単純にコストセンター的な発想ではなく、長い目で見たときに自社の資金調達環境の改善にも繋がります。

また、企業イメージの向上は競争力の向上にも繋がりますし、差別化要因にもつながってきます。お客様は地球にいいことをしている企業から買いたいと考える傾向がありますし、BtoBで直接のお客様がそう考えなくとも、最終消費者がそのように考えれば、環境に優しい経営をしている企業からの調達圧力ともなってきます。

このようにゼロエミッションはCRS的な発想だけでなく、企業価値を高めることにもつながってくるのです。


生産管理
2013年2月27日

技術提携

技術提携_001
技術提携とは、複数の企業が集まり、一方が重要な技術を教える、相互に重要な技術を提供しあう、共同で新規技術を開発するといった事を行う提携関係のことを言います。

さて、新技術の共同研究や、相互に重要な技術を提供しあうといったケースは技術提携を結んだ企業相互のメリットが見えやすいです。(どちらも新しい技術の獲得を目指すわけですから。)

しかし、片方の企業が、その会社が持っている重要な技術を一方的に提供するといったケースがあります。(見返りとして技術の提供を受けないといったケースですね。)

この場合、技術を供与する側はどのようなメリットがあるのでしょうか?「一方的に技術を供与したら大損だよ」と思いませんか?
  • 技術供与の見返り
まず、技術を供与した事の見返りとして、お金で対価を受け取るといったケースが考えられます。技術を売るイメージですね。

または、供与先の企業との関係性を強化して他の部分で回収すると言った事も考えられます。(自社の製品を販売したり、優先的に物資の供給を受けるといった事です。)

これらは分かりやすいですが、他にも大きな狙いがある場合があります。それは、自社の技術を供与することによって、その技術でデファクトスタンダードを狙うといった事です。

■技術提携のリスクと注意点

技術提携はお互いに力を合わせて新技術を獲得したりすることが可能な良い方法です。しかし、気をつけることもいくつかあります。

例えば、自社のコアになるようなアイディアや技術を提携先に教えてしまうと、真似されることで長期的な強みを喪失する危険があります。特に、知的財産権(特許や商標権)で保護されていない領域については真似さるリスクが大きくなりますし、知的財産権で保護されていても扱いをあやふやにすると模倣リスクや競合してくるリスクが出てきます。

今は関係性が良好であっても、将来的に技術提携先が競合関係になる可能性も考慮する必要もあります。「今の経営陣は、社長と大学の同窓生で・・・」等と言っても会社の経営陣は変わるものですから備えは必要です。

そのため、契約段階で秘密保持契約や利用範囲の限定は厳密に定めておくことが重要です。

特に技術提携先が自社よりも経営資源の大きな会社である場合は、力関係で技術一方的な流出を招く危険性もありますし、技術面では対等だとしても入手した技術を活用する力の差で実務上問題が生じる可能性もあります。

このように、あくまで技術提携は『当面の』同盟関係であると整理して考えていくことが重要となります。

関連用語
資本提携
業務提携 
生産管理
2013年1月18日

手待ち時間

手待ち時間_001
手待ち時間とは、仕事を行う際に、部品がなかったり、適切な指示がなかったりすることによって、発生する待ち時間のことを言います。

例えば、「おまんじゅう」を作っている工場で、何らかの手違いがあって中に入れる餡がなくなってしまったとします。

その場合、中に餡をつめる工程で働いている人はどうなるでしょうか?餡がなければ作業はできませんよね?

また、上長の監督の下でデータの集計を行う仕事を任せられている人がいたとします。そして、この人にはあまり裁量を持っておらず、適切な指示がないと作業が止まるような仕事だったとします。

この場合、この人のデータ集計作業が終わった時に、上長が席を外していたらどうでしょうか?

上長が戻ってくるまで仕事がストップしますよね?

このように何らかの利用によって仕事ができない時間を手待ち時間と言います。

■手待ち時間と生産性

手待ち時間は、従業員が働いていない時間ではありません。従業員は働いているけど、適切な仕事を割り振れていない時間です。

そのため、手待ち時間にも当然賃金が発生し、コストが掛かり続けるのです。

野球部の部活で使うボールが届かずに、ずっと待機しているようなものです。部員の時間は奪われ続けますが、何一つ練習していないので上手くならない全くの無駄の時間になってしまうのです。(ボールが届かない間別の練習メニューを組めればそれは手待ち時間にはならないです。)

このほかの例では、1日稼働させると1億円かかる工場があったとします。この工場は人件費や減価償却費などの固定費が1億円かかるイメージです。

その工場で、材料手配の大きな手違いがあり、おまんじゅう1ケース分の材料しか届かなかったとします。

その結果、材料費はおまんじゅう1ケース分しか掛かっていませんが、工場の稼働にかかった費用は1日分かかるので高いおまんじゅうになるのです。

このように無駄な手待ち時間がたくさんあると、会社全体の効率が下がってしまうのですね。

■手待ち時間を避ける工夫

このような誰も得をしない手待ち時間は、ラインバランシングや部品などの材料供給の安定化、段取り替え削減と外段取り化などの工夫を行うことで削減できます。

また、身近な例ではロワーマネジメントなどに権限委譲を進め、判断町を減らすことも手待ち時間を避ける重要な工夫だったりします。

生産管理
2013年1月14日

FA(ファクトリーオートメーション) | 工場が自動化されると費用構造が変わります

FA_001
FAとは(ファクトリーオートメーション)といい、工場内を自動化するという事です。英語ではfactory automationと表記します。

文字通りファクトリー(工場)をオートメーション(自動化)するというイメージです。
 
このように、自動で工場が生産活動を行ってくれたらとても良いですよね?原材料を投入して稼働させたら製品が出てくるような工場があったら生産活動も捗りそうです。そして、そういった夢を実現させたのがこのFAです。

■無人化すると

無人化すると、当然人件費(労務費)が圧縮できます。そのため、一見すると有利なように考えられます。

労務費はなんと言っても製造業においても大きな部分を占めていますので。

そして、この労務費を圧縮して生産性を高めるために製造業は、手工業から機械化を進めてきたという経緯があります。

この機械化の究極の姿がFA(ファクトリーオートメーション)であると言うことができるのです・

■勝手に実現されているわけではありません

もちろん、ベルトコンベアや旋盤がただ単においてあるだけで、工場が勝手に動くわけではありません。そのため、数値制御(NC)ができる工作機械などを用いて実現していっています。

数値制御と言っていますので勘のいい人は気が付いたかもしれませんが、このFAはコンピュータ技術と切っても離せない関係があります。というか、「FAとは、コンピュータ技術を用いて工場を自動化する事」と言われる事もあります。

■FA(ファクトリーオートメーション)は利点ばかりではない


さて、「こんなに素晴らしい技術ならすべての工場をFA化して、人間は遊んで暮らせばいいじゃないか?」と考える人もいると思います。(いなくても、いるとして話を進めます。)

でも、工場を自動化させるためには、一旦数値制御の情報をセットする必要があります。この意味で、結局は人件費はかかります。

また、そういった自動制御ができるような機械を導入すると減価償却費が多く発生するようになります。(単純に機械が高価であると考えてもOKです。)

そのため、FA(ファクトリーオートメーション)を実現させようとした場合は、装置産業のように固定費が非常に多くかかるといった費用構造となります。

このような費用構造の企業の場合、稼働率を維持することが重要となるため、仕事量の確保が生命線となります。

このことから、仕事量の減少などに対するリスクは増加します。


hiyoko
そう、忙しいのね…設定とか色々大変よねぇ…

onnanoko_bustup
どうしたの?今日はすごく長電話じゃない。

hiyoko
岐阜の実家の工場なんですが、すごい機械をたくさん入れて自動で製造できるようにしているんです。でも、高い機械だったから固定費が多くって、仕事の確保が大変なんですって。

onnanoko_bustup
あらあら、自動化も大変なのねぇ。機械が全部やってくれるなんて楽でいいわって思ってたけど。


■自動化するための仕事

また、FA(ファクトリーオートメーション)を実現するための設定等の仕事量は一定量必要となります。

そのため、小ロットの製造などの場合は、多能工を育成して手作業で製造した方が生産性が高くなると言ったことも生じます。

例えば、10個のモノを作るために、あちこちの設定を10時間かけて行うなら、手作業で8時間かけて作った方が安く、早くできるといった判断があり得るのです。

また、多量の製造であったとしても、手作業で製造した方が効率的という作業も多く存在しています。

そのため、そう簡単に人類が遊んで暮らせる未来は来ないということですね。

ただし、AI技術やIOT技術の進展によって、設定の工数が削減されてくれば、従来は手作業で製造した方が効率的だった領域でもFAの方が効率的になるといった事が起こってくるでしょう。


解説で出てきた用語・関連用語
固定費
固定費型ビジネス
生産管理
2012年12月16日

見える化 | 見える化とは何か?意味・事例・逆効果までわかりやすく解説

見える化_001
見える化とは、情報などを共有して問題点をみんなが見えるようにする事をいいます。見えている問題点ならば解決されやすいだろうという発想ですね。

この見える化は製造の現場では昔から行われてきた事です。例えば、トヨタの「あんどん方式」とか「かんばん方式」といった事例です。

「あんどん方式」とは、製造の現場で問題が発生した時に、「あんどん」が点灯して問題の発生を工場内に伝えることができるといった仕組みです。

また、「かんばん方式」とは、部品とその数量を「かんばん」に書いておき、製造の現場で回していくことでジャスト・イン・タイム生産(必要なものを必要なとき必要なだけ)といった無駄のない生産形態を実現することができます。

■見えれば解決策を考えます

また、他の例えとしては、売上原価が膨れ上がってほとんど粗利益(売上総利益)が取れていないような企業があったとします。そのため、その企業はいつも赤字すれすれの状況でした。

このような問題点は、損益計算書を見れば誰でもわかるのですが、誰もがそういった財務諸表をワザワザ見るわけではありませんよね?

そのため、見える化として、例えば粗利益率が低くなったら照明の色が変わるとか、グラフを常に張り出しておくといった事をするような事が考えられます。

問題点を常に見せつけられているのならば、解決に向けて人は動くことが期待できるためです。

このように、「見える化」 とは製造の現場だけに限定されている考え方ではなく、企業全体に適用できる考え方なのです。

■事務仕事業務における「見える化」の活用

「見える化」は別に製造現場だけのものではなく、事務仕事業務やプロジェクト管理にも広く応用されています。

たとえば、タスク管理ツール等を用いて業務の進捗状況を「見える化」することで、遅延やボトルネックを早期に発見できます。(進捗が良くないことが見えれば、是正はされるものですから、見えるようにしておく効果は大きいのです)

また、営業活動においては、KPI(重要業績評価指標)をダッシュボードで可視化することで、チーム全体の成果に対する意識を高めることができます。

よくドラマで営業の人が描かれている時に出えてくるグラフのあれです。営業成績を見えるようにするという意味では見える化なのですね。

■デジタル技術を使った見える化の進化

近年では、IoTやBIツール(Business Intelligence)を使った「見える化」が進んでいます。たとえば、製造装置の稼働率をリアルタイムで表示するモニターや、などで営業利益の推移をグラフで示すといった活用方法です。

このようなことは、秋葉原で買ってきたセンサーを機械などに取り付けてDIYでやることもできますので、高価なツールでないとできないと考えずに、製造装置の稼働状況のモニタリングを試してみると思わぬ知見が手に入ったりします。

このようなデジタル技術を活用した可視化(見える化)により、経営層から現場まで一貫した情報共有が可能となり、意思決定のスピードと正確性が大きく向上していくのです。

■見える化が機能しないケースもあります

このように、見えるようになると改善するという前提で語ってきましたが、見えるようにしただけでは改善しないケースも当然あります。

上げてきた例のように、問題を見えるようにしても責任追求や査定の材料として消費してしまう組織文化が蔓延しているような場合、防衛的行動が強まってしまって改善よりも行動の歪みをもたらすかもしれません。

例えば、見えるようにすると士気を下げるから見せ方に配慮が必要だ(晒さないでほしい)といった言説が出てきたり、業績の悪い部署を責める風潮が出てくれば、見える化の逆機能が出てきてしまいます。

学生さんに例えるなら、クラスのテスト成績を張り出して「見える化」したとしても、点数の悪い人をからかい、点数のいい人を揶揄するようなクラスの雰囲気があれば張り出す事に全然メリットが無いというのは理解していただけれると思います。

このように、あくまで見える化は改善するために共有しているわけであり、責任追求や統制のための監視装置となった場合、見える化は学習装置、是正装置から、単なる統制装置として変質してしまいます。

このように前提をしっかりと共有しておかないと、逆機能(副作用)が強く出てしまうのです。

■小規模事業者さん向けのお話

なお、小規模事業者では社長が最も営業力・技術力・判断力を持っているケースが少なくありません。その成功体験があるため、無意識に従業員に同じ基準を求めてしまうことがあります。

そのため、小規模事業者で社長が見える化の趣旨を理解して対応しないと、従業員といっしょに改善をしていく「見える化」ではなく、「従業員を責めるための道具」になってしまうおそれがあります。

見える化はエースの基準を全員に押し付けるためではなく、チームとしてどう戦うかを考えるための装置として使うことで真価を発揮するのです。

貴方の組織で見える化をしたら、どうなると思いますか?ぜひ少し考えてみると良いでしょう。

生産管理
2012年10月8日

コンセプトイン | 製品のコンセプト決定時から関与してパートナーシップの構築を狙います

コンセプトイン_001
コンセプトインとは、顧客の製品開発が始まる初期の段階(コンセプト設計段階)で自社製品の採用を働きかける営業活動の事を言います。

顧客のためとなる技術を提案して、製品開発におけるパートナー的な立場を目指します。

■提案力がものを言います 

この考え方はデザインインと同じ考え方ですが、デザインインよりもさらに上流の製品のコンセプトを決める段階から働きかけます。

例えば、薄くて非常に強い板を開発した会社があるとします。その会社が顧客の製品開発のコンセプト段階で「こんなに薄くて強い板があります」と働きかけることによって、その技術を前提とした「世界で一番薄い携帯電話」といった製品が開発されることとなりました。

このような、段階で働きかければ、自社の製品を使用してもらう確率は非常に高いものとなると考えられます。

なんと言っても、薄くて強い板材の利用が前提となって製品を開発するわけですから。

■パートナーシップを狙います

このコンセプトインは、その後のパートナーシップの構築を狙っています。そのため、積極的に相手企業の立場に立った提案をしていくこととなります。

このことが成功すれば、大きな利益が見込めます。なんと言っても、自社製品の採用が前提となって製品開発をしているわけですから。

しかし、そのようなメリットの大きな方法であるため、競合他社もコンセプトインを狙っています。

そのため、競争がとても激しい考え方となります。

また、十分な供給能力を持っていないとコンセプトインは成り立ちません。もちろん自社で供給するのではなく、特許権などを確保しつつライセンス生産を実施してもいいのですが、大きな企業と協業しようと考えた際には、そのあたりの構想も持っておく必要があります。

解説で出てきた用語・関連用語

キャンペーン記事:経営マンガマラソン      
生産管理
2012年10月7日

単能工 | 単一の工程を徹底して究めますが、多能工になることが求められがちです

単能工_001
単能工とは、単一工程の仕事のみを行う作業員のことを言います。単一の作業のみを行うため、仕事量が非常に多ければ、自分の担当業務に対して早く習熟することができるので効率的です。

この単能工とは、多能工に対する言葉で、多能工が複数の工程に習熟することに対して単一の工程に習熟することから単能工と名付けられています。

大量生産方式が発明された時代の工場で、一つの作業をずっと続ける人といったイメージです。

■単能工は習熟が速い

少品種多量生産といった生産形態を採る企業においては、一つの業務に早く、深く習熟することができるので、労働力としては非常に効率が良いとされています。

例えば、いろいろやってくださいと言われるよりも、最初はこの工程のここをやってくださいと言われた方が早く習熟することができると思います。

パン工場で働くときも、小麦粉をこねることやイースト菌の発酵工程、オーブンの工程などを一人で兼ねようとした場合には、なかなか仕事を覚えるまで時間がかかってしまいます。

そのため、短期間のアルバイトさんなどで雇った場合は、仕事を覚えるだけで雇用期間が終わってしまったりします。

これに対して、単一工程をひたすら反復する単能工であれば、習熟が速いため(一日中同じことをやっていたら相当なスピードで上達しますよね?)すぐに戦力化することが可能です。

このことから、短期的な生産量の増大などに対応することができる働き方であると言えます。

また、その工程のプロ中のプロになりますので非常に高い生産効率を達成することも可能となります。


onnanoko_bustup
あたたたたたたたー!

neko
でた、オーナーさんの鬼陳列。鬼のようなスピードで陳列するので、その手の動きが常人には見えないとされている。古代中国の…

hiyoko
あら、バトルマンガの解説ごっこ?

neko
そうなんですよーいますよね最初は主人公のライバル枠だったけど、いつの間にか戦力外になって解説役になっているキャラが。で、どうしてオーナーさんは陳列が速いんですか?

onnanoko_bustup
修行していたお店で、陳列ばっかり〇年やったのよ。陳列専門の単能工だったわ。逆に陳列しかやっていなかったから、今のお店の経営には苦労しているけどね。

■単能工のデメリットと、多能工化の流れ

但し、この単能工として働いてもらうと、どうしてもほかの工程の事に目が行きにくくなって、工程の流れを意識せずに自分の作業に没頭してしまって、作りすぎてしまうといった無駄が生じてしいます。

また、人間はどうしても飽きが出てしまうため、モチベーションを維持し続けるのが難しいともされています。

とはいえ、単能工が悪いわけではなく、別に上下があるわけではありません。

しかし、企業側からすると、従業員が多能工化すると働いてもらいやすくなることから、単能工ではなく多能工になってもらうような流れができています。


解説で出てきた用語・関連用語
少品種多量生産
多能工

キャンペーン記事:経営マンガマラソン   
生産管理
2012年8月24日

消費者危険

消費者危険_001
消費者危険とは、抜き取り検査を行った際、不合格とすべきロットを合格としてしまう確率の事を言います。この危険は第2種の誤りともいいます。

この消費者危険という言葉は、不合格とすべきロットを合格にする→本来売ることができないものを売ってしまう→消費者側に不利になる→消費者危険といった風に考えていただければ覚えやすいと思います。(もっとも、そんな良くないロットの製品を販売したら生産者側の方こそ大変なことになりそうですが、そこは気にしないようです。)

これに対して、逆に抜き取り検査を行った際、合格とすべきロットを不合格としてしまう確率を生産者危険と言います。こちらは第1種の誤りと言います。

抜き取り検査の場合、抜き取ったモノの不良率からロット全体の不良率を推定します。そのため、タマタマ抜き取ったモノの良品率が高かった場合にこの消費者危険が発生します。

例えば、一万個中10個不良品ならば合格とできる製品があったとします。(0.1%の不良率なら合格)そして、今回全体の中から千個抜き取って検査をするとします。

抜き取った千個中1個が不良品だった場合(0.1%の不良率)このロット全体は合格になります。

しかし、本当はロット全体の不良品は今回抜き出した以外にもあり全体で20個あったとします。(一万個中20個の不良品:0.2%の不良率)このようにこのロットは、本来ならば不合格とすべきロットだったとします。

※正確には、単純にこの様な判断を行ってはダメですが、解説の便宜上このような例にしています。参考:OC曲線

この場合、本来は不合格であるロットを合格にしてしまったわけですから消費者にとって不利ですよね?それなので消費者危険というのです。(消費者にとっての危険)

この消費者危険はβという記号を用いて表します。そして、本当は不合格であるモノをぼんやりしていて合格としてしまうという事から「ぼんやり者の間違い」と呼びます。β→Bでぼんやり者といった感じです。
生産管理
2012年8月24日

生産者危険

生産者危険_001
生産者危険とは、抜き取り検査を行った際に合格とすべきロットを不合格としてしまう確率のことを言います。この危険は第1種の誤りともいいます。

この生産者危険という言葉は、合格とすべきロットを不合格にする→本来売ることができるものを売れなくする→生産者側に不利になる→生産者危険といった風に考えていただければ覚えやすいと思います。

これに対して、逆に抜き取り検査を行った際、不合格とすべきロットを合格としてしまう確率を消費者危険と言います。こちらは第2種の誤りと言います。

抜き取り検査の場合、抜き取ったモノの不良率からロット全体の不良率を推定します。そのため、タマタマ抜き取ったモノの不良率が高かった場合にこの生産者危険が発生します。

例えば、一万個中10個不良品ならば合格とできる製品があったとします。(0.1%の不良率なら合格)そして、今回全体の中から千個抜き取って検査をするとします。

抜き取った千個中2個が不良品だった場合(0.2%の不良率)このロット全体は不合格になります。

しかし、本当はロット全体の不良品は今回抜き出した2個だけで(一万個中2個の不良品:0.02%の不良率)、本来ならば合格させるべきロットだったとします。

この場合、本来は合格であるロットを不合格にしてしまったわけですから生産者にとって不利ですよね?それなので生産者危険というのです。(生産者にとっての危険)

※正確には、単純にこの様な判断を行ってはダメですが、解説の便宜上このような例にしています。参考:OC曲線

この生産者危険はαという記号を用いて表します。そして、本当は合格であるモノをあわてて不合格としてしまうという事から「あわて者の危険」と呼びます。α→Aであわて者といった感じです。
生産管理
2012年8月23日

OC曲線

OC曲線_001
OC曲線(Operating Characteristic Curve)とは、抜き取り検査の際にロット毎の品質と、そのロットが合格する確率の関係性を示す曲線の事です。検査特性曲線とも言います。
 
抜き取り検査を行う場合、その検査を行う元となる母集団の実際の状況は抜き取ったモノの状態から推定するしかありません。

この抜き取ったモノから推定するという意味は次の通りです。

例えば、ある製品を1000個作ったとします。そのうち、10個が不良品であったとします。(不良率1%ですね)この時、10個を抜き出して検査したら、不良品はいくつ混ざるでしょうか?

可能性としては0個から10個全てのパターンが考えられます。

つまり、タマタマ不良品は0個かもしれないし、タマタマ10個全てが不良品である場合もあるという事です。ただ、それでも不良率が1%なので10個全てが不良品である可能性は非常に低くなります。

このケースでは、不良品が0個の可能性は90.39%、不良品が1個の可能性は9.21%、不良品が10個全てである可能性は0.00000000000000000000038%となります。(直感的に全部不良品にはならないと感じたとおりの確率ですね。)

それでも、この母集団から10個を抜き出して検査を行った際、2個以上の不良品が混入する可能性は0.39%ほどあります。(不良品が0個、1個でない確率ですね。)

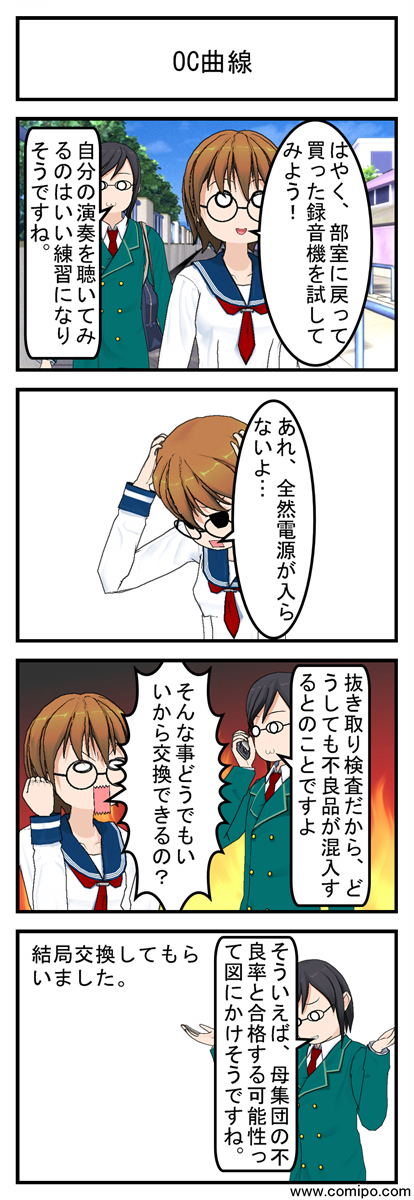
このことから、抜き取り検査の場合、合格とすべきロットを不合格にする可能性(生産者危険)もあるし、不合格とすべきロットを合格としてしまう可能性(消費者危険)もある事がわかります。

そして、この関係性を図で表したのがOC曲線です。

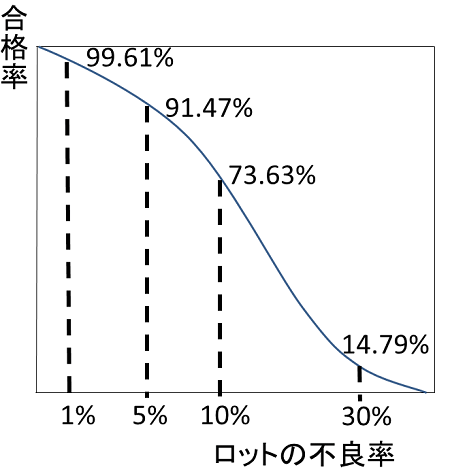
このOC曲線は、縦軸には検査に合格する確率を、横軸には母集団の不良率を取って曲線を描きます。
OC曲線例
この図は1000個の母集団から10個を抜き出し、不良品が1つ以下であったら合格(不良率10%以下なら合格)する試験を行う場合を想定して作成しています。

この図から読み取れることは、1000個の母集団から10個を抜き出す場合、不良率が1%のロットがこの検査に合格する可能性は99.61%、不良率5%のロットがこの検査に合格する可能性は91.47%、不良率10%のロットがこの検査に合格する可能性は73.63%あるという事です。不良率30%のロットになると合格率はさらに下がり、14.79%となります。

どうでしょうか?不良率30%のロットであっても、14.79%の確率で検査を合格するとは非常に恐ろしい感じがしますよね?

これは検査する個数が10個だけなのでこのような結果が出ています。検査する個数を増やせばもっと、検査の精度は上がってきます。

例えば、検査数を20個に増やせば不良率30%のロットがこの検査に検査を合格する可能性は3.41%に下がります。

このまんがでは抜き取り検査を行っていたロットの製品に不良があり、メーカーに対して問い合わせを行っているようです。

このように、抜き取り検査の場合には不合格としなければならないロットが合格として市場に出回ってしまう事があるのです。
生産管理
2012年8月14日

非破壊検査

非破壊検査_001
非破壊検査とは、検査する対象物の商品価値を損なわないような検査の事を言います。

例えば、缶詰工場で検査をする人が缶詰を小さなハンマーでたたいて音を聴いている光景を思い浮かべてください。この検査の場合、検査を行う人は音によって異常を検知することができます。

ただ、この検査を行ったとしても、缶詰は壊れたり商品価値を損なわれていないですよね?

このように、検査する対象物の商品価値を損なわないような検査を非破壊検査と言います。そして、このような検査の性質から、全数検査に用いることも可能です。

■破壊しないということの意味

例えば、上の缶詰工場で検査する人がハンマーで叩いた缶詰であっても全く問題ないですよね?

でも、缶詰の品質を調べるために開封して薬品を混ぜたような缶詰はいらないですよね。こちらのように、商品価値を損なってしまうような検査を破壊検査と言います。

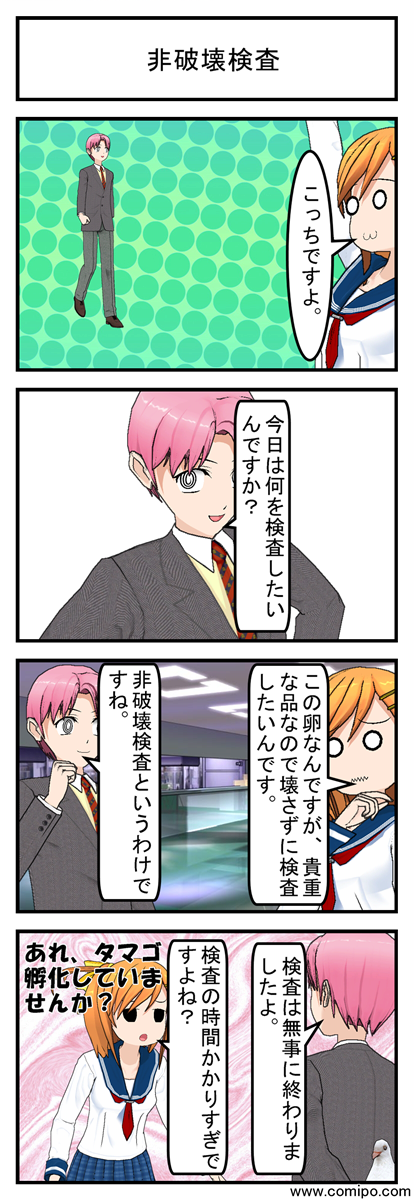
このまんがでは、タマゴの非破壊検査を行おうとしています。タマゴの破壊検査は、タマゴを割って中身を検査するようなイメージとなります。

これに対して非破壊検査はタマゴを割らずに検査するといったイメージです。

もっとも、このまんがでは最後のコマでタマゴが孵化してしまっている様子が描かれていますので、失敗してしまったという事ができると思います。

■非破壊検査の主な種類と用途

さて、このような非破壊検査ですが、さまざまな手法があり、検査対象や目的によって使い分けられています。代表的なものを挙げていきたいと思います。
  • X線検査(放射線透過検査)
医療用レントゲンと同様に、内部の欠陥を可視化します。金属内部の亀裂や空洞の確認などに使われます。

なんとなく非破壊検査と言うとこのX線検査のイメージを筆者は持っています。
  • 超音波検査
音波を物体内部に送って、その反射から内部構造を把握する方法です。溶接部分の欠陥検出などに活用されます。

健康診断でやるエコー検査のイメージですね。
  • 磁粉探傷検査
磁性体に磁粉を散布し、表面・近傍の割れや欠陥を検出します。自動車部品や機械部品で多用されます。
  • 渦電流検査
導電性のある材料に電流を流して異常を探知する方法で、航空機のエンジン部品などに活用されています。

■素朴だけどよく使われる非破壊検査

なんとなく特別な設備がないと非破壊検査はできないような雰囲気で書きましたが、The非破壊検査的な物があります。
  • 官能検査
非破壊検査の中には、官能検査と呼ばれる、人間の感覚(視覚・聴覚・嗅覚・触覚など)を用いる手法もあります。中でも音による検査は古くから行われており、簡便ながらとても効果が高い方法です。ただ、音での検査ですから聞き分ける熟練が必要な方法です。

そのため、精密な検査を行う場合には機器を使った検査と併用される事もあります。

さて、官能検査の例を上げていきたいと思います。この官能検査は以下のようなものが挙げられます。

・陶器やガラス製品の音による検査
叩いたときの音の違い(澄んだ音)(鈍い音)で、内部にヒビや欠陥があるかを判断します。

・金属部品の打音検査
機械部品や構造材などを小槌で軽く叩き、異常音(低い音や響かない音)で亀裂や内部欠陥を見分けます。鉄道の車輪・ブレーキ部品などで活用されます。

・農産物(スイカ・メロンなど)の熟度確認
叩いたときの音の雰囲気で、熟しているかを判断する伝統的な手法も官能検査の一種といえます。

・マンションのレンガ壁など
マンションをレンガで覆っているような作りの場合、経年劣化でレンガが浮いてきてしまいます。大規模修繕の際には、すべてのレンガを一度叩いて浮きが無いかを調べます。


これらの非破壊検査は、建設、製造、インフラ、航空、鉄道、医療など多岐にわたる分野で活用されています。

製品の安全性を確保しながら商品価値を保つという点で、非常に重要な工程のひとつといえるでしょう。

■破壊検査との違いと使い分け

この非破壊検査に対する言葉として破壊検査があります。こちらの破壊検査は製品を実際に破壊して性能や安全性を確認する手法であり、部品の引張強度や耐圧力試験などで使われます。

実際の利用に耐えられるかを引っ張ってみたり、圧力を加えてみたりして調査するのですね。

ただ、実際にそのような調査をすれば製品は破壊されてしまい売り物にはならなくなります。そのため、サンプル検査として用いられるのです。

一方、非破壊検査は量産品や高価な機器、検査後に使用する製品などに適しています。

この2つの検査手法は目的とコスト、精度要求によって使い分けられているのです。

生産管理
2012年8月13日

破壊検査

破壊検査_001
破壊検査とは文字通り、破壊(商品価値を損なう事を許容)して検査を行う手法です。

これは例えば、キャベツに含まれる有害物質の量を調べるために、キャベツをバラバラにすりつぶして検査するであったり、建築材料の強度を調べるために、壊れるまで力をかけ続けるといった検査方法です。

また、検査対象物を破壊するわけではないのですが、ジュースに薬品を混ぜて検査するといった事も破壊検査に該当します。(薬品を混ぜてしまうと飲めなくなりますからね。)
 
この破壊検査は文字通り、破壊(商品価値を損なう)ことを前提とするので、もちろん商品価値はなくなってしまいます。(有害物質の量を調べるためにバラバラにすりつぶしたキャベツを好き好んで欲しがる人はいませんよね?)

そのため、この破壊検査は全数検査には向いていません。というか、売り物全てを壊して検査するなどという事は通常ありえない事です。そのため、破壊検査を行う場合は、抜き取り検査を行う事が前提となります。

上のキャベツの例では、一部のキャベツをサンプルとして抜き出し、全体の有害物質の混入量を推定するわけです。

このまんがでは野菜の成分検査を依頼しています。そして、野菜の成分を検査する場合には野菜をバラバラにしての検査となると言っています。

この検査は破壊検査であるという事ができます。そして、破壊検査に使った野菜がもったいないと言われていることから、破壊検査を行った野菜には商品価値がなくなるという事ができます。 

■非破壊検査との違いと破壊検査との使い分け

破壊検査は文字通り物を破壊して中身を調べる方法です。そのため上で上げた例以外にも、建築物などで用いることはできません。検査のために橋を壊すなんてことは考えられませんよね。

このような場合は非破壊検査として、壊さずに調べるやり方を取ります。

例えば官能検査と言って人の五感で検査したり(叩いて音で検査する想定ですね)、X線や超音波なんかを使って見えない部分のひび割れを見たりすることが可能です。

このようにスピードも早く、物自体を破壊しないで検査できる非破壊検査ですが、精度面で限界があります。

そのため、量産品は抜き取りをしたうえで破壊検査を行う+非破壊検査で全数検査など組み合わせて実施していくこととなります。

生産管理
2012年7月21日

デザインイン

デザインイン_001
デザインインとは、部品メーカなどが製品の仕様が決定する前の段階において、自社製品を使ってもらうように働きかける営業活動のことを言います。

製品メーカ側としては、開発の早い段階で部品メーカーなどに参画してもらうことによって、開発作業全体の効率化や開発期間の短縮といった効果が得られます。

これに対し、開発に参画する部品メーカー側としては、部品自体を作りやすくすることや、自社の部品を組み込むことによる価格競争の回避といった利点があります。また、自社の部品を採用してもらう可能性も高くなります。(これは当たりまえですよね。)

部品メーカー側にもメリットが多いデザインインですが、これを実現するためには通常の営業力に加え、一緒に開発に参加する技術力や提案力が必要となってきます。

また、当然の事ですが開発段階の情報を漏らさないといった事も必要となってきます。

このまんがでは、部品メーカの人が新製品開発の噂を聞きつけて営業にやってきました。首尾よく、開発に加われれば、自社の部品を採用してもらう事が期待できます。

関連用語:コンセプトイン
生産管理
2012年6月25日

抜き取り検査

抜き取り検査_001
抜き取り検査(sampling inspection)とは製品や部品の集まりの中から一定数を抜き取って検査を行い、不良個数が合格範囲内であれば合格とする検査方法です。

どれだけの数量を検査して合格・不合格を算定するかについては、統計的な手法を用いて決定します。

ここで、注意しなければならないのは、抜き取り検査に合格したからと言って、そのロットすべてのモノが合格品であると保証できないという事です。

合格とすべきロットを不合格としてしまう危険を生産者危険、不合格とすべきロットを合格としてしまう危険を消費者危険と言います。

すべてのモノが合格品であると言いたいのであれば(不合格品が一つでも混入した場合、命に係わる事故が起こる可能性があるような場合)全数検査を行うしかありません。

この抜き取り検査は全数検査に対して一部分しか検査しないので、検査の費用が少なくて済むという利点があります。また、壊さないと検査ができないようなモノ(破壊検査が必要なモノ)については、全数検査を実施することは不可能であるため、抜き取り検査を実施するしかありません。

例えば、電球の寿命を検査したいとします。合格するまで点灯するといった検査を全部に対して行ったら、売るものが無くなってしまいますよね?また、ヒューズのように切れる事によって、効果を発揮するような製品も全数検査を行ってしまうと売るものが無くなってしまいます。

これ以外では、ネジとかビスなどの安くて多量にあるものを全数検査したらコスト的に割が合わなくなります。

しかし、上でもあげているように、命にかかわるような重要な部品は全数検査を行う必要があると考えられます。例えば、飛行機のエンジンについては、検査しても壊れないですし非常に重要な部品なので全数検査が行われると考えることができます。

このまんがでは、全体をチェックする余裕がないので、一部分だけチェックして判断しようとしています。一部分だけ抜き取って判断するといったイメージですね。
生産管理
2012年6月10日

生産保全

生産保全_001
生産保全(productive maintenance:PM)とは、設備の開発から廃棄までの一生涯にわたるコスト(ライフサイクルコスト(Life cycle cost:LCC)を引き下げて、企業の生産性を高める事を言います。

そして、この生産保全を達成するために、事後保全、予防保全、改良保全、保全予防を組み合わせて行うのです。

■生産保全は生産性アップのための保全活動

このように、どちらかというと、生産性を高めるための保全活動といったイメージとなりますので、上にあげたような事後保全、予防保全、改良保全、保全予防とは言葉の指し示すレベル感が違う感じとなります。

(事後保全などが具体的なレベル、生産保全はもっと抽象的なレベルといった感じです。)

■生産保全を更に発展させたTPMとの違い

この、生産保全をさらに進展させた、全員参加の生産保全という考え方もあり、こちらはTPM(Total Production Maintenance)と言います。

これは、生産保全の考え方をさらに進めて、現場の全員参加による保全活動を推進する考え方です。

例えば、単に設備のメンテナンスを専門部署が行うのではなく、オペレーター自身が日常点検や改善提案を行う点が特徴です。

つまり、生産保全が「考え方」だとすれば、TPMは「運用のスタイル」とも言えるでしょう。

このような活動を通じて、設備の突発故障を防ぎ、LCC(ライフサイクルコスト)の削減を実現していくのです。

■まんがでわかる生産保全の具体例

このまんがでは、保全活動の総コストを下げた具体的な活動があげられています。

ちなみに、3コマ目の男子生徒が言っている「レジの機械を定期的にメンテナンスする」とは予防保全を指しており、3コマ目の女子生徒の「什器のガラスを割れないように改良した」とは、改良保全もしくは保全予防の具体例です。

そして、4コマ目の「無人販売の看板ライトは切れたら取り替える」とは事後保全に該当します。

このように、最適な保全方法を組み合わせて設備の保全にかかる総コストを引き下げる方法を生産保全というのです。 

■関連用語とまとめ  

生産保全とは、設備の全ライフサイクルにわたる総コストを最適化するための考え方です。  

その実現には、事後保全・予防保全・改良保全などをバランスよく組み合わせることが重要です。  

さらに全員参加で推進するTPMという考え方もあり、現場レベルからの保全強化が進められています。

関連用語です
改良保全
予知保全
生産管理
2012年6月9日

保全予防 | Maintenance Preventionとは?予防保全との違いと事例でわかる意味

保全予防_001
保全予防(Maintenance Prevention:MP)とは、保全活動自体をしなくて済むような体制を目指すことを言います。メンテナンスなどの活動(保全)をしなくて済むようにする(予防)するといったイメージです。一言でいうとメンテナンスフリーを目指すことです。

予防保全と似た言葉ですがこちらは保全を予防する事が目的なので保全予防と呼ばれます。

■保全予防の例:保全活動を予防するのです

電球の例を考えてみます。電球が切れるといった問題を回避するために、電球が切れる前に取り換えることは予防保全です。(問題発生を予防する保全活動)

これに対してそもそも切れない電球を設置する事は保全予防です。(保全活動を予防する)

なんだかこの二つの言葉はややこしいですね。でも、「予防保全」も「保全予防」も言葉を分解して考えれば大丈夫だと思います。

すなわち予防的に保全活動を行う活動が予防保全、そもそもの保全活動自体を予防するのが保全予防といったわけです。
 
簡単に比較すると以下のとおりです
項目 保全予防 予防保全
目的 保全自体を不要にする
※保全を予防する
故障を未然に防ぐ
活動内容 メンテナンス不要な設計・部品選定 定期点検、定期交換
コスト感 導入時高いが、運用後安い 導入は安価だが、維持に費用がかかる
主な対象 新設計・設備導入時 既存設備・稼働中設備

■ 保全予防の実例と業界別の応用

保全予防は、製造業やインフラ、建設業など幅広い業種で活用されています。たとえば製造現場では、「グリスアップが不要なベアリング」や「メンテナンス不要のセンサー」などの導入です。

このような設備を導入することで、現場の負担軽減と(総)コスト削減を実現しています。

また、建設業界では「自己診断機能付きの構造材」や「防汚コーティングが施された外壁材」などが保全予防の一環といえます。これにより、点検や修繕の頻度を大幅に下げることができます。

このように、保全予防は単なる理想論ではなく、技術進化によって現実の選択肢となってきています。

なお、当然お察しのことと存じますが、こういった保全予防に効果的な設備は通常の設備よりも高くなります。

そのため、販売する側や導入したい側(往々にして決裁権を持つ上層部がイニシャルコストを嫌って導入したがらない)は保全活動に必要なコストや仮にダウンタイムが発生した場合のコストを見積もって、「総コストでやすくなりますよ」と訴求することが重要です。

そのような論の立て方をしないと、購入側の担当者やその上層部も説明責任がありますので「これは良いものですよ!」と自分たちの都合ではなく、導入側の都合で営業活動を行うことが求められます。

■ 保全予防と生産性の関係

保全予防を意識した設計や機器選定を行うことで、ダウンタイム(機械停止時間)をゼロに近づけることができます。

これにより「稼働率の向上」や「人的資源の最適化」といった経営的なメリットも得られます。

実際、多くの企業がTPM(Total Productive Maintenance)活動の中で、保全予防を長期的な戦略の一部として位置づけています。

製品選定の段階で「メンテナンスフリーかどうか」を検討することが、今後さらに重要になっていくでしょう。(とはいえ、ほんとうの意味でのメンテナンスフリーなんてありえないので、メンテナンス頻度が著しく下がるぐらいで考えておくことも重要です。)

■まんがで書いた予防保全の例

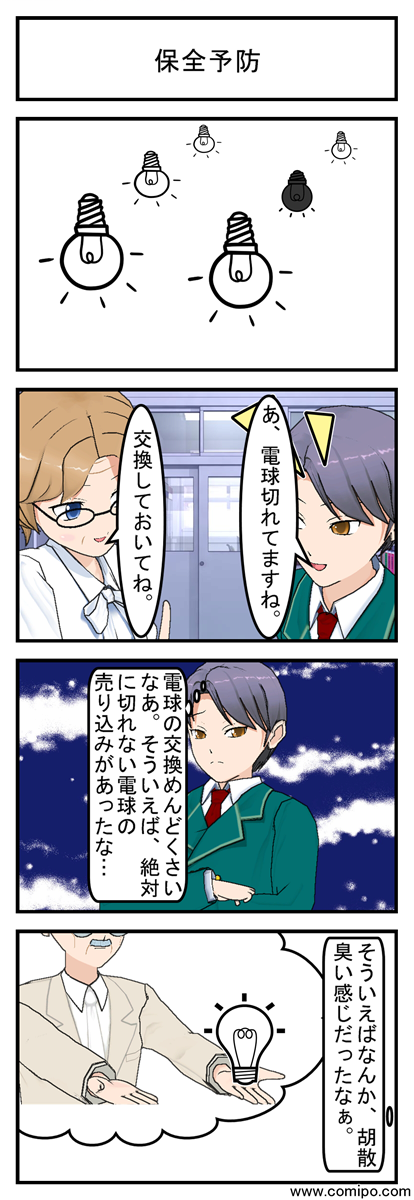
このまんがでは、決して切れることのない電球を売り込みに来ています。もし本当だったら、保全活動自体が不要となるためとても強力な予防保全ですよね。

このように、保全活動が不要になるようにすることを保全予防と言うのです。

■紛らわしい言葉との違い

「予防保全」は故障を防ぐための活動です。今回解説した「保全予防」はそもそも保全活動を発生させないように、設計段階から考えていく仕組みです。

つまり保全予防は治療自体発生しないように、強靭な体づくりをするようなイメージになるのです。

■よくある質問(FAQ)

Q1. 保全予防と予防保全はどちらが優れているのですか?

A1.考え方の違いであり、どちらが優れているかの優劣はつけられません。

保全予防は初期コストが高くなる反面、保全作業の手間が減るため、長期的にはコスト削減や安定稼働が期待できます。

一方、予防保全は既存設備に対しても導入できる汎用性があり、短期的には有効な手段です。現場の状況や予算、戦略に応じて使い分けることが重要です。

Q2. 保全予防はどんな設備に向いていますか?

A2. 主に新規導入する設備、または更新タイミングで選定する機器に向いています。

特に高稼働の生産ラインや、人手不足が課題となっている現場では、メンテナンス不要な設計は大きなメリットとなります。

Q3. メンテナンスフリーに完全にできるものなのでしょうか?

A3. 現実的には「完全なメンテナンスフリー」は存在しないと言ってよいでしょう。

重要なのは、「保全の頻度をどこまで減らせるか」「人的な介入が最小限で済むか」といった観点です。

Q4. コスト以外の利点を教えて下さい

A4. 2025年現在において人での確保は極めて重要な経営課題となっています。その「貴重な人手を保全活動に取られない」というのはとても強力な訴求ポイントになるでしょう。


合わせて読みたい関連用語
改良保全
予知保全 
生産管理
2012年6月8日

改良保全

改良保全_001
改良保全(Corrective Maintenance:CM)とは、故障を未然に防ぐ・故障しても修理がしやすいように設備を改良する事を言います。

イメージとしては、切れにくい電球を開発するであったり、もし電球が切れてもすぐに交換できるように改良するであったりが考えられます。

■改良保全の狙い

この改良保全は今後の保全の手間を減らして保全にかかるコストを削減することを狙いにしています。

上の例を使うと、今までは通常の電球を使用していたのですが、長寿命のLED電球に切り替えて、この保全にかかるコストの削減するといった事が考えられます。この長寿命の電球への切り替えは、保全コスト削減に寄与するので改良保全という事ができます。

■改良保全と予防保全の違い

保全をあらかじめ防ぐんだったら「予防保全」と同じじゃん。「改良保全」なんて新しい名前をつけること無いよねと思うかもしれませんが、この2つの保全活動は目的やタイミングが異なります。

いくつかの観点から簡単にまとめてみます。
  • 目的
予防保全は、「故障を予防する」ことです。他方で、改良保全は「故障が発生しても、修理や交換gな簡単になるように改良すること」です

  • 実施時期
予防保全は故障前に定期的に実施します。予防ですからある意味当然ですよね。他方で、改良保全は故障した際の反省などを踏まえ、恒久対応として改良します。
  • 実施例
予防保全は、定期検査時に行うオイル交換です。これは、別に壊れたわけではないですが、壊れないようにオイル交換をしておくと言ったイメージです。

他方で、改良保全は部品自体を交換しやすい機構へ変更するイメージです。


このように、予防保全は現状を故障なく維持することを狙いとしておりますが、改良保全は今よりも良くするための改良策となっています。

■改良保全と事後保全

このように、改良というと、なかなかよさそうな考え方ですよね。

でも、この保全方法も必ず選択されるわけではありません。例えば、壊れた後に取り換えた方が結果として安上がりとなる場合については相変わらず事後保全の考え方が用いられます。

例えば、安く大量に事務用ボールペンを入手できるのであれば、インクの切れにくいボールペンに多額のコストをかけて改良するようなことはせず、インクが切れたら新しいのに取り替えるといった事が行われるのです。

■改良保全のメリットと注意点

ここまで、改良保全の違いを異なる保全活動を通して洗い出してきましたが、メリットと注意点についても整理します。

改良保全のメリットは
  • 保全の手間が減る(点検・修理が容易になる)
  • 故障リスクが減り、稼働率が向上
  • 長期的には保全コストの削減
といった点が挙げられます。

しかし一方で、初期コストがかかるため、すべての設備に改良保全を適用するのは非現実的です。コストと効果を見極め、重点的な設備から改良するのが現実的な運用方法となってきます。

また、物事というのはバランスがありますので、特定の部分だけ改良しても上手くいかない事もあります。

いつも壊れる部分を改良したら、負荷がかかって壊れると致命的な部分が壊れてしまってといったことすら起こり得ますので。

■改良保全とまんがの例

このまんがでは、なんだかよく分からないモノが大きな音を立てています。これは電池が切れると音が出ると言っています。

そこで、エンジニアの人を呼んで改良を施したようです。行った改良はおそらく、電池が切れても音が出ないようにするであったり、電池を切れにくくするであったりする改良だと思います。

いずれにしても保全の手間を削減するための改良であるはずです。そして、このように、保全の手間を減らすために改良を施すことを改良保全と言うのですね。


関連用語
予知保全 
予防保全

生産管理
2012年6月6日

事後保全

事後保全_001
事後保全(Breakdown Maintenance:BM)とは、故障や性能の低下発生後に修理などの対応を行って、復旧する事を言います。文字通り、故障などの問題が発生した後(事後)に修理(保全)を行うといったイメージです。

■事後保全は最古の保全活動と言ったら言い過ぎですか?


この事後保全は設備保全の方法として、もっとも古くからおこなわれた保全方法の一つだと言われています。というか、この事後保全は壊れたら対応するといった事ですから、人類が道具を使い始めた頃にまでさかのぼれるかもしれませんね。

一歩進んだ考え方としては、計画的にメンテナンスを行い、故障が起こる前に対策を行う「予防保全」や、故障が起こりにくくなるように改良を行う「改良保全」、保全自体を行わないことを目指す「保全予防」、設備の導入から廃棄までのコストの最小化を目指す「生産保全」などの考え方があります。

しかし敢えてこの事後保全にとどまるといった選択肢もあり得ます。「え、故障なんて発生しない方がいいに決まってるよ。」と考える方もいらっしゃるとは思いますが、故障が発生してから修理した方が経済的な場合についてはこの事後保全が適用されます。

■あえての事後保全もありうる

例えば、みなさんの家の電球などはどうでしょうか?切れてから取り替えているのであれば事後保全を行っているという事ができます。

予防保全をやろうと思えば、使用時間がある程度たったらあらかじめ交換するといった方法を採ることもできますがそんなことをやっている人は少数派だと思います。

■事後保全が向いている設備の特徴は?

以下のような条件に当てはまる場合、事後保全のほうが有効になります。
  • 壊れてもすぐに修理できる
すぐ直るなら壊れるまで使い潰したほうが合理的ですよね?
  • 安全に関わるリスクが小さい
壊れたら怪我などにつながるなら予防保全などを徹底すべきですが、壊れても大勢に影響のない装置は壊れてから直せばいいです。
  • 交換コストが低い
交換コストが安いなら、壊れるまで使ったほうが合理的です。
  • 複数台が並列で動いている
たくさんある電球の一つぐらい切れても、速やかに交換すれば問題は少ないですよね?

■事後保全のメリットとデメリット

まとめると事後保全には以下のようなメリットとデメリットがあります。
メリット デメリット
・追加費用がかからない ・故障時に生産停止のリスクがある
・使える限り使い切れる ・人的被害や安全リスクを伴う場合がある

・突発修理のコストが高くなる場合がある

上記のようなメリットがあるので、シンプルな設備には事後保全が向いています。そして、デメリットが生じるような設備は事後保全方式を利用しないようにすればこのデメリットは克服できます。

■あらかじめ取り替える予防保全との違いは?

比較項目 事後保全 予防保全
メンテナンス時期 故障してから対応 故障する前に計画的に実施
コストの考え方 直す時だけ費用が発生 継続的にコストがかかる
リスク 故障時に機能停止の恐れあり リスクを最小限にできる
向いている設備 単純でリスクが少ない設備 重要性が高い・複雑な設備

先ほどから予防保全と比較していましたので、比較表を作ってみました。どちらが片方の完全上位互換ではなく、一長一短があるので設備によって適切に選んでいくことが重要ですね。

もちろん人命にかかわるものであったり、取り返しのつかない損失を被る可能性がある場合については、この事後保全では全く不十分です。

家庭にあるモノの例では、ガス器具は壊れたら直すという事後保全の考え方でいると、火災につながる危険があります。それなのでちゃんと点検しないとダメですよね。

このまんがでは、なんだかよく分からないモノが大きな音を立てた挙句、爆発してしまいました。しかし、このモノが壊れたところで特に問題はないようで、4コマ目では壊れた後に電池を入れ替えています。

このように、問題が発生した後に対応を行う事を事後保全と言います。 

関連用語
改良保全
生産管理
2012年3月14日

移動作業式コンベア方式

移動作業式コンベア方式_001
移動作業式コンベア方式とは、製品がベルトコンベア上を移動し、作業者もある程度の範囲を同時に移動して作業を行う方式です。簡単に言うと、人も動くしモノも動くようなイメージです。作業が終了した後は作業者は元の位置に戻って次の加工を行います。

例としてはパン工場で、ラインが動き続けているイメージを持っていただければと思います。パンダの顔をしたパンを作るといったちょっと複雑な加工をおこないます。その場合時間がかかるため、加工はラインと同じ速さで動きながら行います。

一通り加工作業が終わったら、元の場所に戻って次の生地が来るのを待つといったイメージとなります。

このまんがでは、男子生徒がバイトでこの移動作業式コンベア方式を採用している工場にバイトに行ったと言っています。そこでは、作っては最初の位置に、作っては最初の位置にという風に作業をしたと言っています。
生産管理
2012年3月13日

静止作業式コンベア方式

スクリーンショット 2025-07-25 204536
静止作業式コンベア方式について本ページでは解説を行います。生産ラインの中でも「作業者が固定された位置で作業を行う」静止作業式コンベア方式と、同じ流れ作業であるセル生産方式やタクト方式との違いを理解しましょう。

<用語解説>
静止作業式コンベア方式とは、作業者が固定された位置に立ち、コンベアで運ばれてきた品物を一旦作業台に取り出し、静止させた状態で作業を行う方式です。

作業者はその場を離れることなく、自分の持ち場で同じ作業を繰り返す点が特徴です。

この静止作業式コンベア方式では、各工程ごとに担当者が固定され、作業者はコンベアから品物を作業台に取り出し、静止した状態で加工や検査などの作業を行います。

作業が完了した品物は、次の工程に向けて再びコンベアに乗せられるか、手渡しされることもあります。(人は持ち場を離れません)

いわゆる「ライン作業」の一種として位置づけられ、パン工場や家電の組立工場など、標準化された大量生産の現場で広く採用されています。

■静止作業式コンベア方式のイメージ

例としては、パン工場を思い浮かべていただけばと思います。このパン工場では各工程に担当者がいて、その工程に仕掛品が来た段階で一旦作業台に取り出して静止させ、決められた加工を行い、次の工程へ渡すイメージです。

例えば、粉を練ってパン生地にする人、パン生地をパンの大きさに加工する人など、それぞれ自分の持ち場で同じ作業を繰り返します。自分は動かずにモノが自分の前に来るイメージとなっています。

そして、作業が終わった品物は、再びコンベアに乗せられるなどして、次の工程へと流れていきます。

■静止作業式コンベア方式のメリットとデメリット

ではなぜこのような静止作業式コンベア方式を採用するのでしょうか?工場といえばベルトコンベア的な思い込みでしょうか?

そんなことはもちろんなく、静止作業式コンベア方式には大きなメリットがあるためです。

■メリットは効率化

静止作業式コンベア方式は「作業の効率化」と「品質の安定化」がメリットです。

とにかく、作業者が自分の担当工程に集中できるため、熟練度が向上しやすく、同じ作業を繰り返すことで作業スピードも上がります。

いわゆる大量生産方式の利点を突き詰めたようなイメージなのですね。

また、ラインの途中で不良品が発見された場合、その工程で問題を特定しやすいという利点もあります。

■デメリットは単調な仕事になることです

一方でデメリットも存在します。

単調な作業の繰り返しになるため、モチベーションの維持が難しいことや、工程ごとに作業が固定されるため、多能工化(複数の作業を覚えること)が進みにくいという課題があります。

ひたすらお刺身にたんぽぽを乗せる達人になっても(あれ、本当は食用菊なんですよ)、ほかの作業はやはり一から覚えないといけないといった課題です。

加えて、一つの工程でトラブルが起きると全体が止まってしまうという問題が発生しやすい点も挙げられます。

たんぽぽを乗せる工程の前に、お魚を切る工程があったとして、その工程が滞ったらたんぽぽ工程は仕事ができないですよね。

現在においては単調な作業からくる離職リスクが大きなリスクとなってきています。働いてくれる人をどう確保するかはどの企業でも極めて重要な課題ですので。

■他の生産方式との比較

静止作業式コンベア方式は「流れ作業」とも呼ばれ、タクト方式やセル生産方式と比較されることがあります。

例えば、セル生産方式では1人または少人数のチームで一貫した作業を行うため、柔軟性は高いものの効率はやや落ちます。大量生産を前提とする静止作業式は、そういった方式よりもスピードとコストの面で優れています。

このように、どの方式が最適かは、製品の性質や工場の目的によって異なります。

■まんが解説(静止作業式コンベア方式)

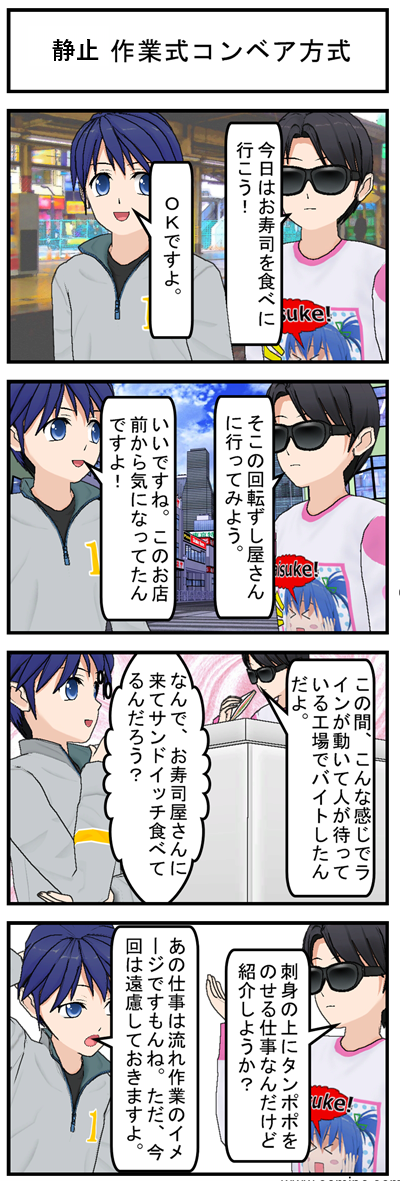
このまんがでは回転ずし屋さんに行っいる場面を書いてています。回転ずしを見ていた時に以前やっていた工場のバイトを思い出したようです。

回転ずしの、レーンの上を商品が流れてくる景色が静止作業式コンベア方式のイメージに重なったのでしょう。

工場ではレーンで運ばれてきた製品を一つひとつ自分の作業台で加工し、次の人に流す。回転寿司ではレーンで運ばれてきたお寿司にお醤油などをかけて加工しますからね。

■補足:類似の用語にご注意

なお、「コンベア上を移動中の品物に対して作業を行う」方式は移動作業式コンベア方式と呼ばれ、静止作業式とは異なります。

言葉は似ていますが、作業対象が「静止しているか」「移動しているか」によって分類されます。(出典:JIS Z 8142 コンベヤシステム)
生産管理
2012年3月8日

混合品種ライン生産方式

混合品種ライン生産方式_001
混合品種ライン生産方式とは生産の作業手順がほぼ同じ複数の品種を一緒に連続的に生産する方式です。

この方式はライン切替生産方式とは異なり、時間によって生産するものを切り替えるのではなくいろいろなものを一緒に作っていくイメージです。

例としては、アンパンとジャムパンとクリームパンを一緒にライン上で流すようなイメージとなります。作業手順がほぼ同じ品種を一緒に生産することが混合品種ライン生産方式を採る条件となります。

逆に作業手順が全然違うものを同じラインで流したら大変なことになります。例えば、ジャムパンと大福とおにぎりを同じラインで流したら大混乱を起こしそうですよね。ジャムパンの中におにぎりのシャケが入っていたりしたら美味しくなさそうですし、大クレームです。

こういった生産方式は多品種少量生産を実現するための工夫の一つです。ある程度の生産量を確保し、規模の経済の効果を持たせることも狙いの一つです。

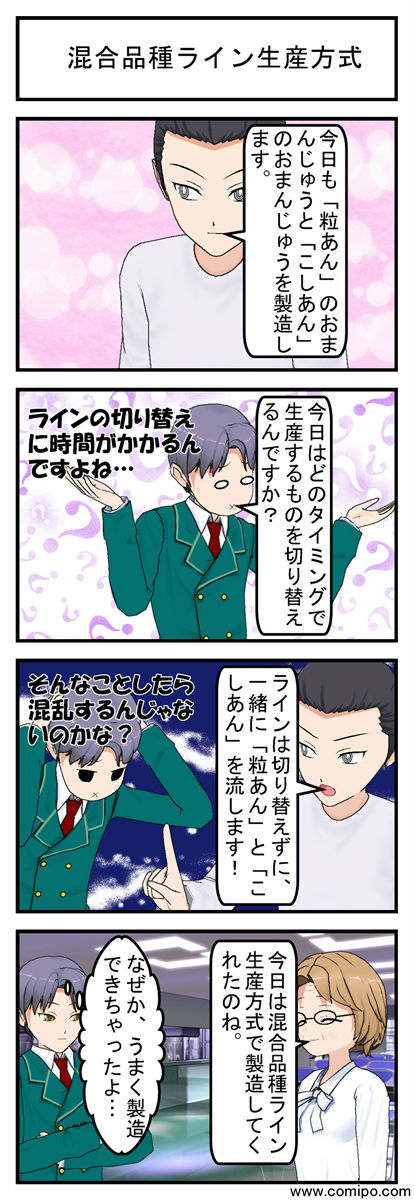
このまんがでは「粒あん」のおまんじゅうと「こしあん」のおまんじゅうを同じラインで、特に時間での切り替えも行わずに製造すると言っています。

混合品種ライン生産方式とはこんな感じのイメージになります。
サイト紹介
まんがで気軽に経営用語を学んじゃおう。難しい・なじみのない経営用語でも、まんがなら簡単に親しめます。
まんがで気軽に経営用語について
TOP絵一覧

📘 noteでも発信中

経営支援の現場から、
言葉のリアルをお届けしています。

▶ noteを見る
索引
あ行 あ い う え お
か行 か き く け こ
さ行 さ し す せ そ
た行 た ち つ て と
な行 な に ぬ ね の
は行 は ひ ふ へ ほ
ま行 ま み む め も
や行 や ゆ よ
ら行 ら り る れ ろ
わ行 わ を ん
英字 A B C D E
F G H I J
K L M N O
P Q R S T
U V W X Y
Z
数字 1 2 3 4 5
6 7 8 9 0
ライブドアさんから
badge
リンクについて

このブログはリンクフリーです。
以下のバナーもご自由にお使いください。

まんがで気軽に経営用語バナー
ランダム
  • ライブドアブログ